|
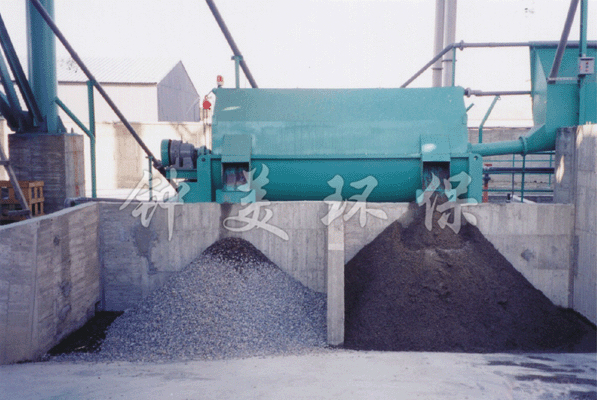
混凝土砂石分离机设备堵塞后,快速疏通的方法有哪些混凝土砂石分离机在运行过程中,因物料特性、设备故障等因素易发生堵塞。堵塞不仅导致生产中断,还可能引发设备过载损坏。掌握快速疏通方法对保障连续作业、降低维护成本至关重要。本文将从堵塞成因分析、常见堵塞部位、疏通技术手段及预防措施等维度展开系统阐述。 一、堵塞成因深度剖析 1. 物料特性影响 高黏性物料:坍落度>200mm 的混凝土废料,水泥浆体黏性高,易粘附在筛网、溜槽内壁。某搅拌站因处理剩余商品混凝土,3 小时内筛网堵塞率达 80%; 超粒径骨料:混入>40mm 石块或钢筋等异物,卡在螺旋洗石机叶片间隙。实测显示,单颗 50mm 石块可使输送效率下降 60%。 2. 设备运行异常 筛网破损:筛孔扩大导致细骨料堆积,某搅拌站因筛网磨损未及时更换,引发下层筛网堵塞连锁反应; 轴承故障:螺旋轴轴承卡死使物料输送停滞,某生产线因轴承润滑不足,1 小时内螺旋槽堵塞深度达 80%。 3. 操作参数不当 冲洗水流量不足(<4m³/h)时,砂石清洗不彻底,泥浆在设备死角固化。某企业将水流量从 3m³/h 提升至 6m³/h 后,堵塞频率下降 75%。 二、常见堵塞部位与特征 1. 筛分系统堵塞 筛网表面:泥浆干结形成板结层,堵塞率超 50% 时筛分效率归零。某振动筛因未及时清理,4 小时内筛网透筛率从 90% 降至 20%; 筛网底部:堆积的细砂与泥浆混合物形成 “砂坝”,阻碍物料下落。 2. 螺旋洗石机堵塞 叶片间隙:石块或结块物料卡住,导致螺旋轴扭矩骤增(正常扭矩<150N・m,堵塞时可达 400N・m); 出料口:高含水率砂石在出口处堆积,形成 “鼠洞” 式堵塞。 3. 溜槽与管道堵塞 弯道部位:泥浆在 90° 弯管处流速骤降,沉积概率增加 3 倍; 阀门连接处:蝶阀密封不严导致泥浆渗漏固化,某搅拌站因阀门故障,清理耗时超 3 小时。
三、快速疏通技术手段 1. 机械疏通法 高压水冲洗:使用 20MPa 高压水枪(流量 50L/min),从筛网背面喷射,可清除 90% 干结泥浆。某搅拌站采用此方法,单张筛网清理时间从 1 小时缩短至 15 分钟; 振动辅助:在筛网框架加装电磁振动器(频率 50Hz,振幅 1mm),使堵塞物料自行脱落; 手动清堵工具:使用铲刀、钢钎等工具清理螺旋槽,需注意避免损伤设备表面。 2. 化学清洗法 配制专用清洗剂(pH 12-13 碱性溶液),含螯合剂与表面活性剂。某搅拌站将清洗剂循环泵入堵塞管道(流速 1m/s),2 小时溶解顽固水泥结块。需注意清洗后用清水彻底冲洗,防止残留腐蚀设备。 3. 智能疏通系统 部分高端设备配置自动反冲洗装置:当压力传感器检测到堵塞(压差>0.3MPa),电磁阀启动反向水流(流量 10m³/h),3 分钟内疏通管道。某生产线应用该系统后,堵塞处理效率提升 80%。 四、典型堵塞场景处理案例 案例 1:筛网严重板结 现象:筛网表面形成 2cm 厚水泥硬块,透筛率降至 10%; 处理:喷洒稀释后的清洗剂(浓度 5%)静置 30 分钟,配合高压水冲洗,2 小时恢复正常; 改进:加装自动喷淋装置(每小时喷洒一次防结剂),后续堵塞频率下降 90%。 案例 2:螺旋洗石机卡石 现象:螺旋轴扭矩报警(达 350N・m),出料口停止排料; 处理:停机后拆卸检查窗,取出 50mm 石块,润滑轴承并调整叶片间隙; 改进:进料口加装格栅(孔径 30mm),防止超粒径物料进入。 五、堵塞预防长效机制 1. 进料管控措施 增设除铁器(磁场强度≥1500Gs),拦截钢筋等金属异物; 控制废料含水率(≤10%),避免高黏性物料进入系统。 2. 设备维护优化 建立筛网寿命管理(累计运行 500 小时强制更换); 轴承采用自动注油系统(注油间隔 8 小时),温度监测(异常值>70℃报警)。 3. 智能预警系统 部署 AI 视觉监测,通过摄像头识别筛网堵塞程度,预测准确率达 92%。某企业应用后,提前干预堵塞事件,年减少停机损失 60 万元。 混凝土砂石分离机堵塞疏通需遵循 “快速响应、精准处理、预防为主” 原则。企业应结合堵塞特征选择适配疏通方案,同时强化进料管控与设备维护。随着物联网与智能传感技术发展,未来堵塞问题将向 “主动预防、自动处置” 方向演进,进一步提升设备运行可靠性。 |